Станок для гибки жести своими руками: конструкция и сборка

Собрать станок для гибки жести своими руками вполне реально, если под рукой есть чертежи и базовый набор слесарного инструмента. Конструкция обычно включает станину, прижимную балку и поворотную траверсу. Для работы с листом до 1 мм достаточно рамы из уголка 50×50 и шарниров на петлях.
Порядок сборки:
- Сварите раму из уголка, выровняв диагонали.
- Закрепите прижимную балку на болтах М10 с резьбой.
- Навесьте поворотную часть на петли, отрегулируйте зазор.
Для точности сгиба используйте струбцины и упорный уголок. После сборки проверьте ход траверсы — она должна двигаться плавно, без заеданий.
Принцип работы и устройство самодельного листогиба
Самодельный листогиб работает по принципу холодной деформации металла. Заготовка зажимается между матрицей и прижимной балкой, после чего подвижная траверса сгибает лист под нужным углом. Усилие передается через рычаг или винтовой механизм.
Конструкция включает три основных узла:
- станину с рабочим столом;
- прижимную балку с фиксаторами;
- поворотную гибочную балку.
Для точности сгиба важно выдерживать параллельность всех элементов. Угол регулируется ограничителями хода траверсы.
Чертежи и размеры станка для гибки жести

Габариты самодельного листогиба напрямую зависят от ширины обрабатываемого материала. Для бытовых нужд достаточно конструкции на 600–800 мм, для профессиональной деятельности — на 1,25–2,5 метра. Основные параметры:
- толщина металла — 0,5–1,5 мм;
- диаметр пуансона (прижимной балки) — 40–60 мм;
- высота рабочего стола — 800–900 мм;
- угол гиба — от 0 до 180 градусов.
На чертеже обязательно указывают точки крепления рычага и расположение ответных пазов. Расстояние между рёбрами жёсткости станины не должно превышать 300 мм, иначе возможен прогиб. Для точности разметки используют угольник и штангенциркуль.
Из чего собрать гибочный станок в домашних условиях
Для самостоятельной сборки устройства понадобятся три базовых элемента: станина, прижимная балка и поворотная траверса. В качестве основы часто берут швеллер или уголок, а для гибочного узла — трубу с толстой стенкой. Крепеж подбирают под конкретную конструкцию.
Ориентировочный перечень материалов:
- металлопрокат для рамы (швеллер №8–10);
- листовая сталь толщиной 5–8 мм для столешницы;
- ось из прутка диаметром 20–30 мм;
- болты М10–М16, гайки, шайбы;
- рукоятка из трубы для рычага.
Из инструментов пригодятся сварочный аппарат, болгарка и дрель. Некоторые детали допустимо заменить подручными средствами, но прочность конструкции от этого страдает.
Выбор материалов для рамы и рабочего стола
Основа любого гибочного приспособления — несущая конструкция. Для неё обычно берут стальной уголок 40×40 мм или швеллер №8: они держат нагрузку без деформаций. Толщина металла от 3 мм — тоньше просто поведёт при давлении.
Столешницу делают из листа стали 8–10 мм. Важно, чтобы поверхность была ровной — любые перепады скажутся на качестве сгиба. Края лучше обработать, чтобы не травмироваться.
Для соединения элементов подойдут болты М10 или сварка. Первый вариант удобен, если планируется разборка; второй — надёжнее и жёстче. Дерево для рамы не используют: оно не выдержит цикличных нагрузок.
Изготовление прижимной балки и гибочной траверсы
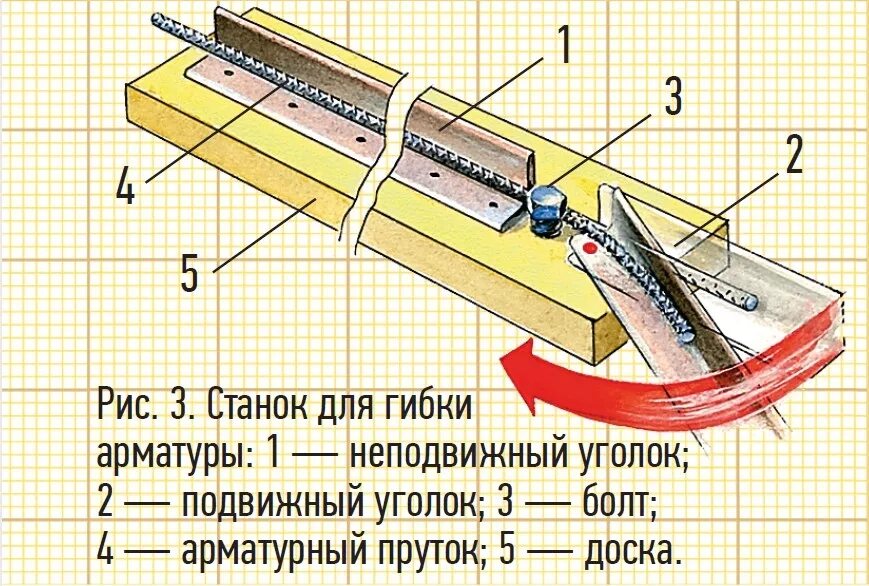
Для прижима листа по линии сгиба берут швеллер №10 или уголок 80×80 мм. Его длина должна превышать ширину стола на 100–150 мм. На концах балки приваривают петли, через которые проходит ось — пруток диаметром 20 мм.
Траверсу делают из уголка 50×50 мм с приваренной рукояткой. Для удобства работы на ней закрепляют два рычага длиной около 60 см. Все кромки зачищают, чтобы не повредить металл.
Необходимый инструмент для сборки листогиба
Чтобы собрать конструкцию, не нужен профессиональный арсенал. Достаточно того, что обычно есть в домашней мастерской. Основной упор делается на точность разметки и аккуратность при резке металла.
- Болгарка с отрезным диском по металлу либо ножницы по металлу для раскроя заготовок.
- Дрель или шуруповерт со свёрлами по металлу для создания крепёжных отверстий.
- Сварочный аппарат (инвертор) — если планируется жёсткое соединение деталей рамы.
- Рулетка, угольник, чертилка или маркер для переноса размеров.
- Напильник или шлифовальная насадка для снятия заусенцев после резки.
- Ключи рожковые или накидные для фиксации болтовых соединений.
Также пригодятся струбцины — они помогают удерживать детали при сварке или сверлении. Если в хозяйстве нет сварки, часть узлов можно стянуть на болтах М8–М10, это упростит разборку станка.
Пошаговая инструкция: как сделать станок для гибки жести

Собрать листогиб в домашних условиях реально за один-два вечера. Ниже — проверенная последовательность действий, от чертежа до пробного сгиба.
- Подготовьте чертёж. На бумаге нарисуйте раму, прижимную балку и поворотную траверсу. Укажите размеры под ширину вашего листа.
- Сварите основание. Используйте уголок 50×50 мм или швеллер. Сварите П-образную раму, усильте углы косынками.
- Закрепите прижимную балку. Приварите её к раме, оставив зазор под толщину металла. Для регулировки используйте болты.
- Установите поворотную часть. Навесьте траверсу на петли или ось. Приварите ручку-рычаг для усилия.
- Проверьте работу. Вставьте лист, зажмите, потяните рычаг на себя. Угол сгиба регулируйте силой нажатия.
Если нет сварки, соберите конструкцию на мощных болтах М12–М16. Это менее надёжно, но для тонкой жести до 0,8 мм вполне достаточно.
Сборка станины и крепление к верстаку
Каркас будущего гибочного приспособления обычно варят из уголка 40×40 мм или швеллера. Длину подбирают под ширину рабочего стола, чтобы упоры приходились на его край. Сначала сваривают прямоугольную раму, затем приваривают ножки или косынки для жёсткости.
Крепление к верстаку делают болтами М10 или струбцинами. Для этого в уголках сверлят отверстия — по два с каждой стороны. Если поверхность стола деревянная, снизу ставят стальную пластину, чтобы гайки не проваливались.
Проверьте горизонтальность станины уровнем — перекос приведёт к неравномерному загибу. При необходимости подложите шайбы под опоры.
Установка прижимного механизма и рукоятки

Прижимную планку фиксируют на станине после выверки зазора между ней и гибочной балкой. Зазор должен быть равномерным по всей длине — иначе лист будет зажиматься неравномерно. Для регулировки используют прокладки из полосовой стали.
Рукоятку наваривают на ось рычага под углом 15–20° к горизонту. Длину плеча подбирают под силу оператора: чем длиннее рычаг, тем меньше усилие на руке, но больше ход. На конец рукоятки надевают резиновую трубку или деревянную накладку — так удобнее работать и меньше скользит ладонь.
Регулировка зазора и настройка угла сгиба
Точность гибки напрямую зависит от правильной настройки оборудования. Между матрицей и пуансоном должен быть выставлен зазор, который обычно составляет 1,1–1,2 толщины листа. Для этого ослабьте крепёжные болты и подгоните положение рабочего органа, используя щуп.
Угол сгиба регулируется ограничителем хода траверсы. На самодельных конструкциях чаще всего применяют винтовой упор, который позволяет менять положение с точностью до миллиметра. После настройки обязательно затяните все фиксаторы и проверьте результат на черновом куске металла.
Особенности эксплуатации самодельного гибочного станка
Самодельное устройство для гибки листового металла требует внимательного подхода при работе. Перед началом процесса проверьте надёжность фиксации заготовки и отсутствие люфтов в подвижных частях. Работайте в защитных перчатках, чтобы избежать порезов об острые кромки.
Регулярно смазывайте шарнирные соединения и направляющие — это продлит срок службы конструкции. После каждого использования очищайте рабочую поверхность от металлической стружки и пыли. Следите за состоянием прижимной балки: её деформация приводит к неравномерному изгибу.
Не превышайте допустимую толщину материала, указанную для вашей модели. Иначе возможен перекос рамы или поломка рычажного механизма. При появлении скрипа или увеличенного хода рукоятки — остановитесь и проверьте крепления.
Какие листы металла можно гнуть на самодельном станке

Самодельный листогиб справляется с мягкими сортами проката — алюминием, медью, оцинковкой и тонколистовой сталью до 1,5–2 мм. Толщина зависит от ширины заготовки: чем длиннее лист, тем сложнее продавить его без трещин на сгибе.
Для кровельных работ и изготовления отливов обычно хватает материала 0,5–0,8 мм. Нержавейку и пружинистую сталь гнуть сложнее — потребуется усилие двух человек и более массивная рама.
Ориентировочные параметры для разных материалов:
| Материал | Макс. толщина, мм | Примечание |
|---|---|---|
| Алюминий | 2,5 | Мягкий, не требует больших усилий |
| Оцинкованная сталь | 1,2 | Хорошо гнётся поперёк волокон |
| Медь | 2,0 | Пластична, но дорогая |
| Нержавейка | 0,8 | Нужен мощный привод |
Не пытайтесь гнуть листы с рёбрами жёсткости или перфорацией — в этих местах металл ломается. Также избегайте заготовок с заусенцами: они царапают матрицу.
Типичные ошибки при гибке жести и способы их исправления
При работе с листовым металлом чаще всего страдает геометрия сгиба. Если линия уходит в сторону, причина обычно в перекосе заготовки относительно упора. Ослабив прижим и выровняв край, вы получите ровный угол.
Трещины на внешней стороне изгиба появляются, когда радиус слишком мал для толщины материала. Помогает увеличение радиуса пуансона или предварительный нагрев зоны сгиба.
Пружинение — когда угол после снятия усилия «открывается» — компенсируют перегибом на 2–5 градусов. Точную поправку подбирают опытным путём на обрезках.
Царапины и задиры на поверхности оставляет грязная оснастка. Протрите рабочие кромки и при необходимости отполируйте их мелкой наждачкой.